


Wilsonart Physurf là laminate chống tĩnh điện (ESD) cho mặt bàn phòng điện tử, phòng đo lường và trung tâm…


TÌM KIẾM NỘI DUNG
Gợi ý từ khóa:
Kiến thức vật liệu

25/02/2022


Key takeaways

Laminate, tên đầy đủ High-Pressure Laminate (HPL), là tấm vật liệu phủ bề mặt được ép từ nhiều lớp giấy dưới áp suất và nhiệt độ cao. Một tấm laminate gồm lớp lõi giấy kraft chịu lực, lớp giấy trang trí tạo màu và hoa văn, lớp overlay trong suốt bảo vệ bề mặt. Sau khi ép thành khối, tấm laminate được dán lên cốt gỗ công nghiệp như MDF hoặc ván dăm để làm bề mặt hoàn thiện cho tủ bếp, tủ áo, mặt bàn, quầy lễ tân và vách ngăn. Laminate không phải gỗ tự nhiên và cũng không phải đá tự nhiên. Đây là vật liệu phủ công nghiệp có độ bền bề mặt cao và số lượng mẫu vân rất rộng.
Tấm laminate có độ dày tiêu chuẩn khoảng 0,7 mm. Khi tấm này được dán lên cốt gỗ công nghiệp như MDF, ván dăm hoặc ván ép, thành phẩm thường được gọi là ván laminate hoặc gỗ laminate. Cách gọi “gỗ laminate” dễ gây hiểu nhầm, vì phần gỗ là cốt ván công nghiệp, còn laminate chỉ là mặt phủ bên ngoài.
Sàn gỗ laminate là một sản phẩm khác. Sàn dùng cốt HDF, lớp phủ thường được ép trực tiếp lên cốt và có ngàm khóa để lắp. Phúc Thành An cung cấp tấm laminate làm bề mặt nội thất, không cung cấp sàn gỗ laminate.
Tấm laminate được ép từ ba lớp giấy có vai trò khác nhau, ép cùng lúc thành một khối duy nhất.
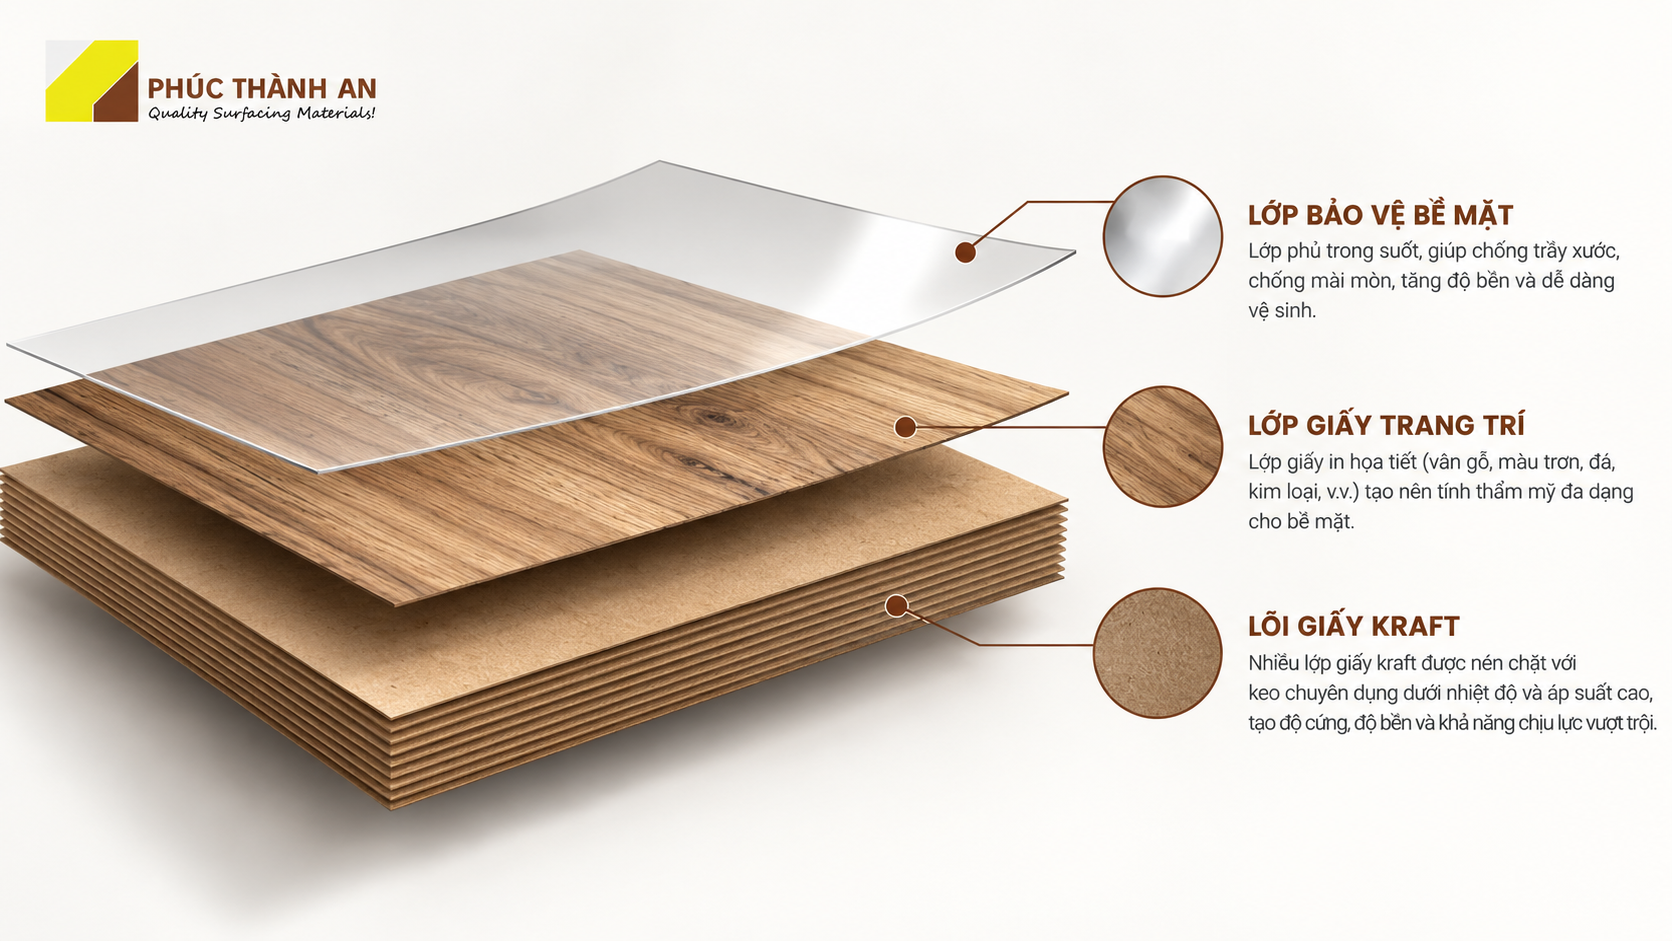
Ba lớp được ép đồng thời dưới nhiệt độ từ 120°C và áp suất riêng từ 5 MPa trở lên, tương đương khoảng 50 bar. Đây là định nghĩa chính thức của HPL trong tiêu chuẩn châu Âu EN 438 và tiêu chuẩn quốc tế ISO 4586, và cũng chính là ranh giới kỹ thuật giữa laminate với các loại phủ ép áp suất thấp như melamine.
Vật liệu này ra đời năm 1912 tại Mỹ, do hai kỹ sư Daniel J. O’Conor và Herbert A. Faber phát triển khi làm việc tại Westinghouse, ban đầu dùng làm vật liệu cách điện thay cho mica. Ứng dụng trang trí nội thất xuất hiện sau đó khoảng hai thập niên.
Tính theo khối lượng, hơn 60% một tấm laminate là giấy, phần còn lại từ 30 đến 40% là nhựa nhiệt rắn: nhựa phenol cho các lớp lõi và nhựa melamine cho lớp bề mặt. Quá trình ép làm nhựa chảy rồi đóng rắn, cho ra một khối đặc không lỗ rỗng với khối lượng riêng trên 1,35 g/cm³. Sau khi ép, tấm được cắt theo kích thước tiêu chuẩn và chà nhám mặt sau để tăng độ bám khi dán lên cốt gỗ.
Ba lớp trên giống nhau ở mọi tấm laminate. Cái khác nhau giữa hàng nghìn mã nằm ở lớp giấy trang trí, nên muốn hình dung độ rộng thật của nhóm vật liệu này thì xem toàn bộ mã tấm laminate là cách nhanh nhất.
| Thông số | Giá trị phổ biến |
|---|---|
| Kích thước tiêu chuẩn | 1220 × 2440mm |
| Kích thước lớn | 1220 × 3050mm, 1300 × 3050mm |
| Độ dày tấm | 0,7mm, sai số cho phép ± 0,1mm |
| Bán kính uốn nhỏ nhất (dòng uốn cong được) | R = 6mm |
| Điều kiện ép (định nghĩa HPL) | nhiệt độ ≥ 120°C và áp suất riêng ≥ 5 MPa |
| Khối lượng riêng sau ép | > 1,35 g/cm³ |
| Tỷ lệ thành phần | > 60% giấy, 30 đến 40% nhựa nhiệt rắn |
| Cốt nền chọn theo vị trí | MDF thường, MDF chống ẩm, ván dăm, thay đổi theo hạng mục |
| Tiêu chuẩn tham chiếu | EN 438 (châu Âu) và ISO 4586 (quốc tế) |
Bảng trên là dải phổ biến. Từng dòng sản phẩm có khổ tấm riêng, nên trước khi lên bản vẽ cắt thì đối chiếu khổ tấm và độ dày laminate theo đúng dòng định dùng, tránh phát sinh hao hụt khi chia tấm.
Hai bộ tiêu chuẩn trên quy định cách đo những chỉ tiêu người dùng thực sự quan tâm, gồm khả năng chống mài mòn bề mặt, chống va đập, chống vết bẩn, chống nhiệt khô và độ ổn định kích thước. Khi so sánh hai dòng laminate, so theo cùng một chỉ tiêu trong cùng một bộ tiêu chuẩn thì mới có ý nghĩa.
Tài liệu kỹ thuật gốc, do Hiệp hội các nhà sản xuất laminate trang trí châu Âu (ICDLI) công bố: Product Data Sheet for High Pressure Laminates và Manufacturing of HPL.
Số liệu trong bảng là dải phổ biến của vật liệu, thay đổi theo từng dòng sản phẩm. Đội kỹ thuật Phúc Thành An đối chiếu thông số chính xác theo hạng mục công trình cụ thể.
Laminate được phân loại theo ba trục khác nhau, và một tấm luôn thuộc đồng thời cả ba. Biết đủ ba trục thì mới đặt hàng đúng.
Theo bề mặt trang trí. Đây là trục nhìn thấy đầu tiên.
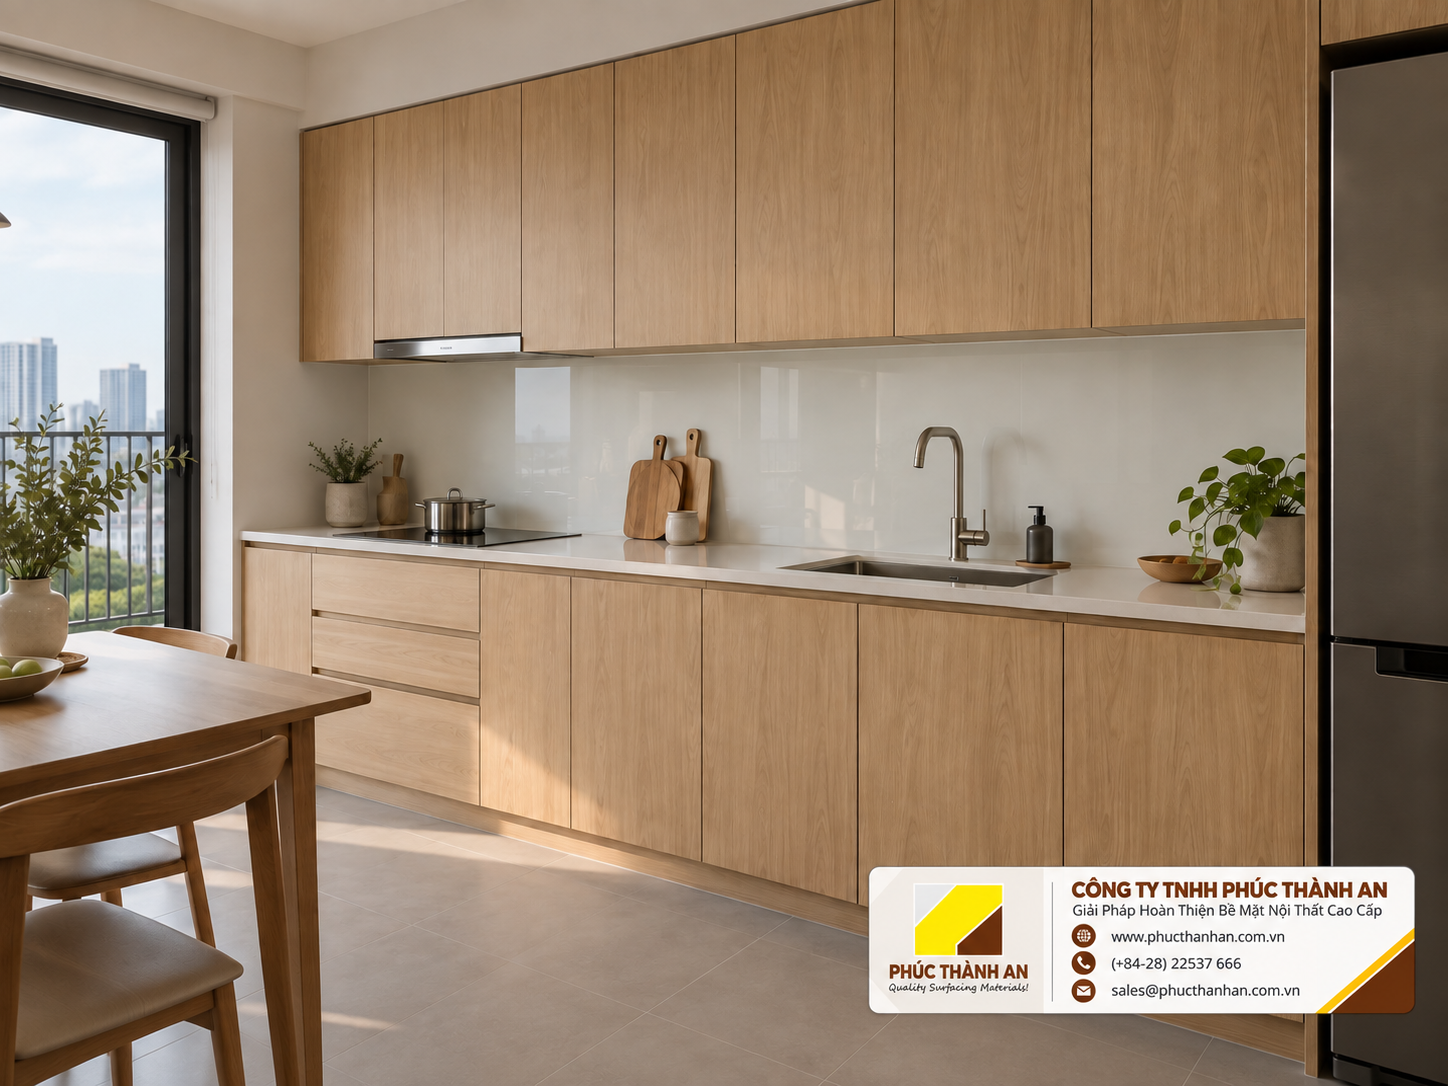
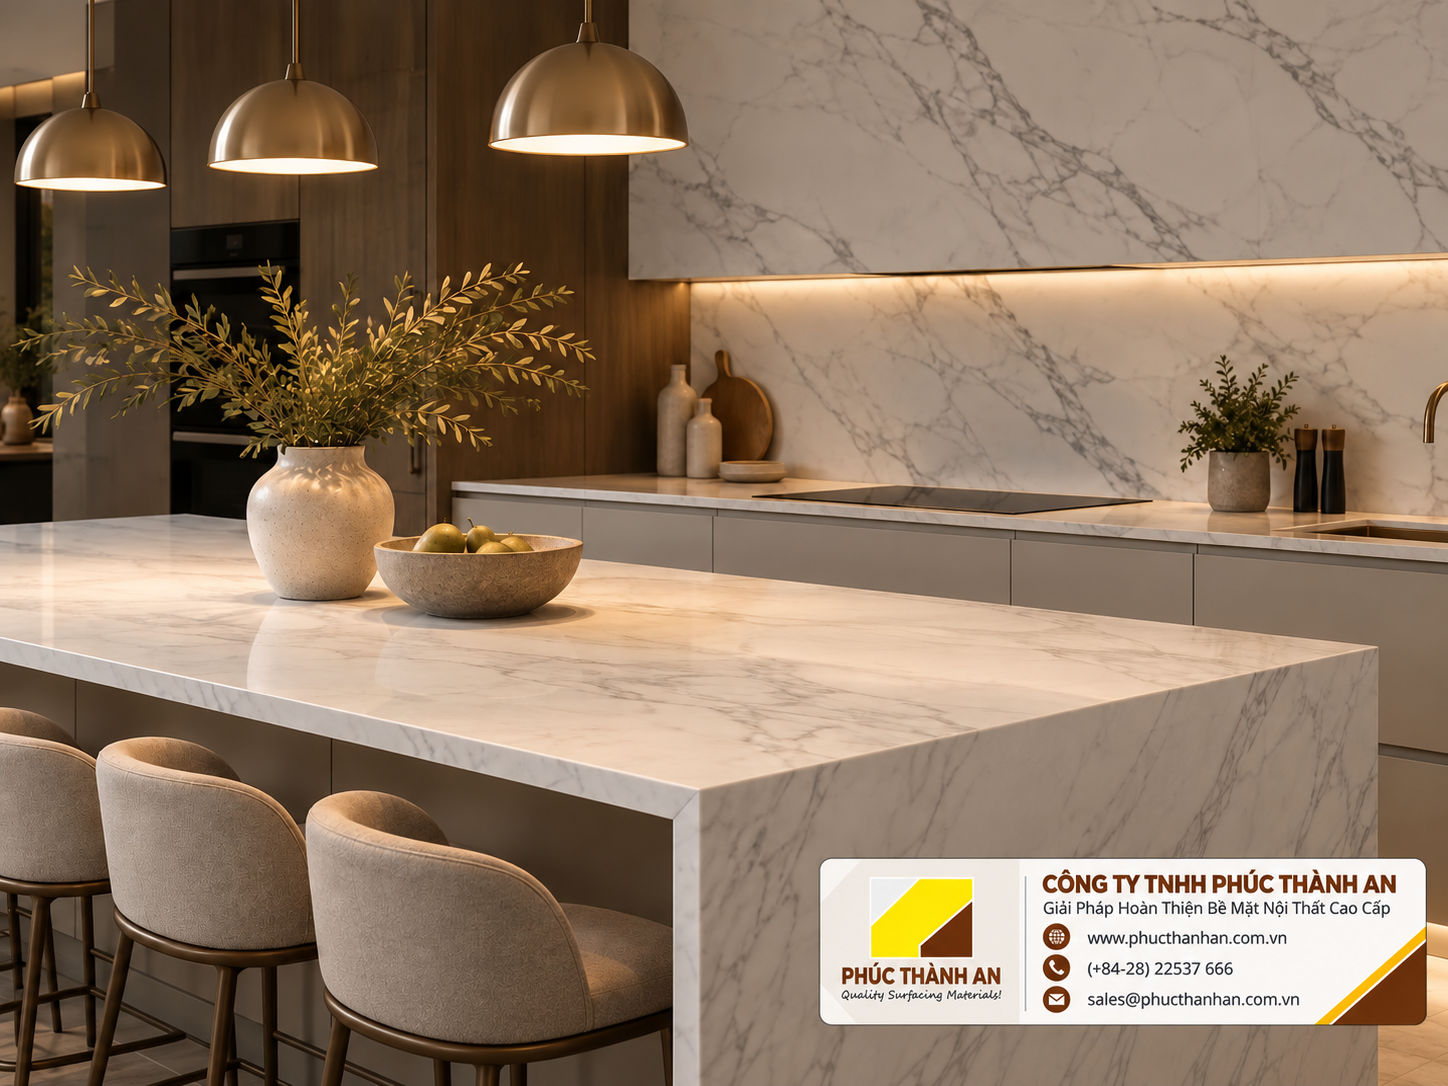
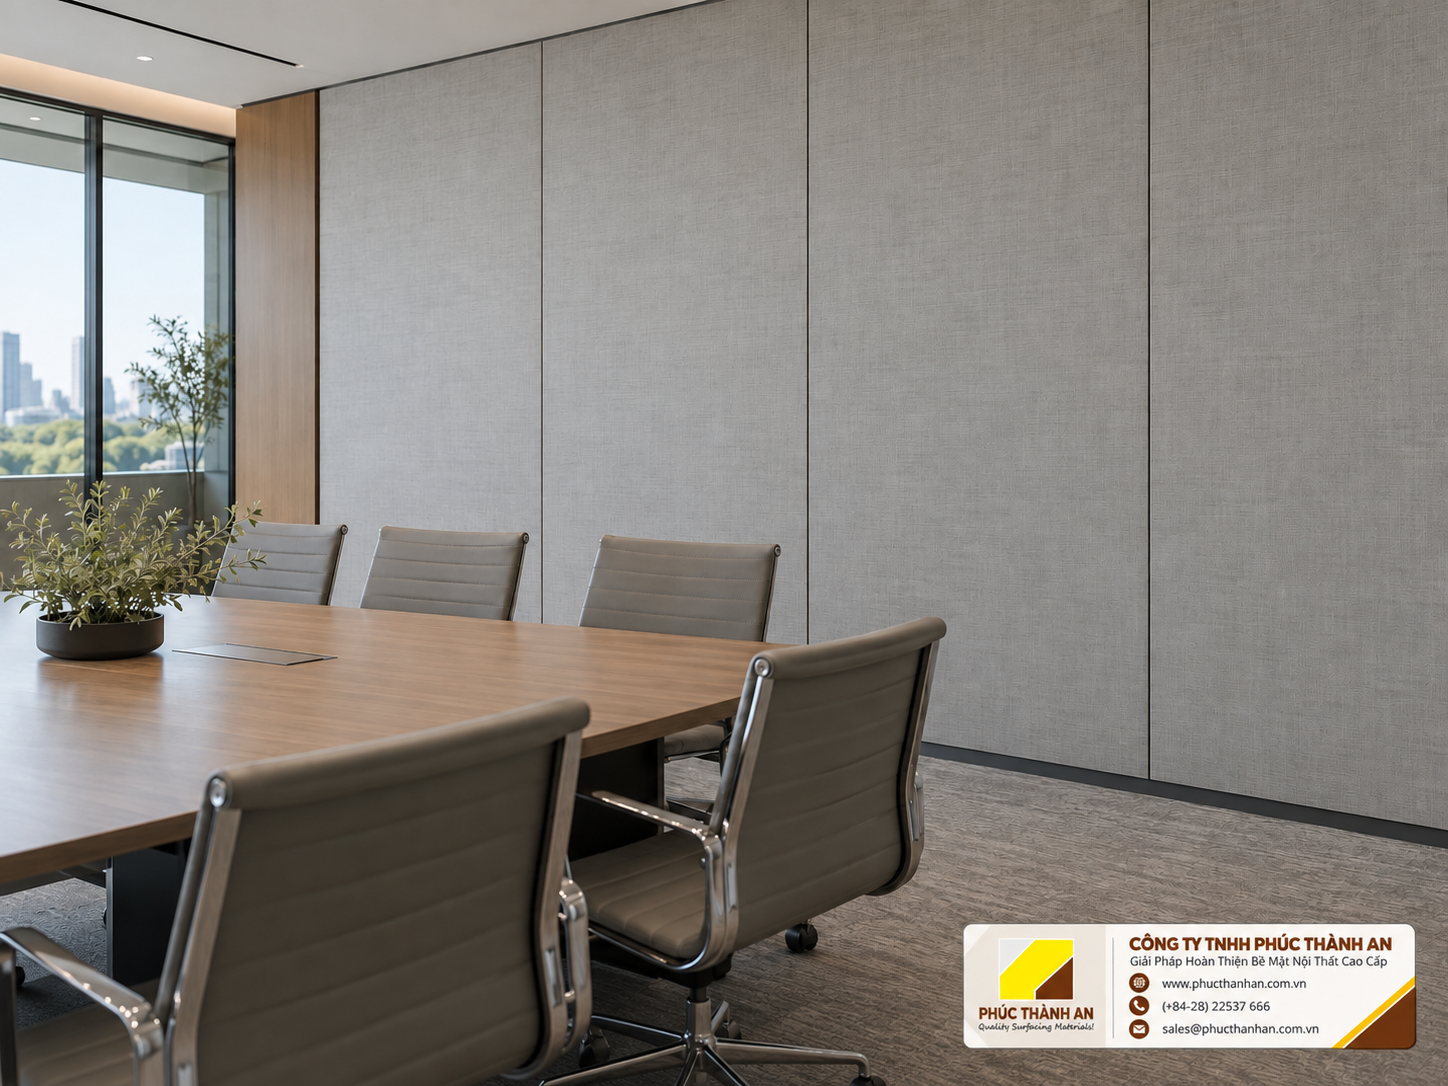
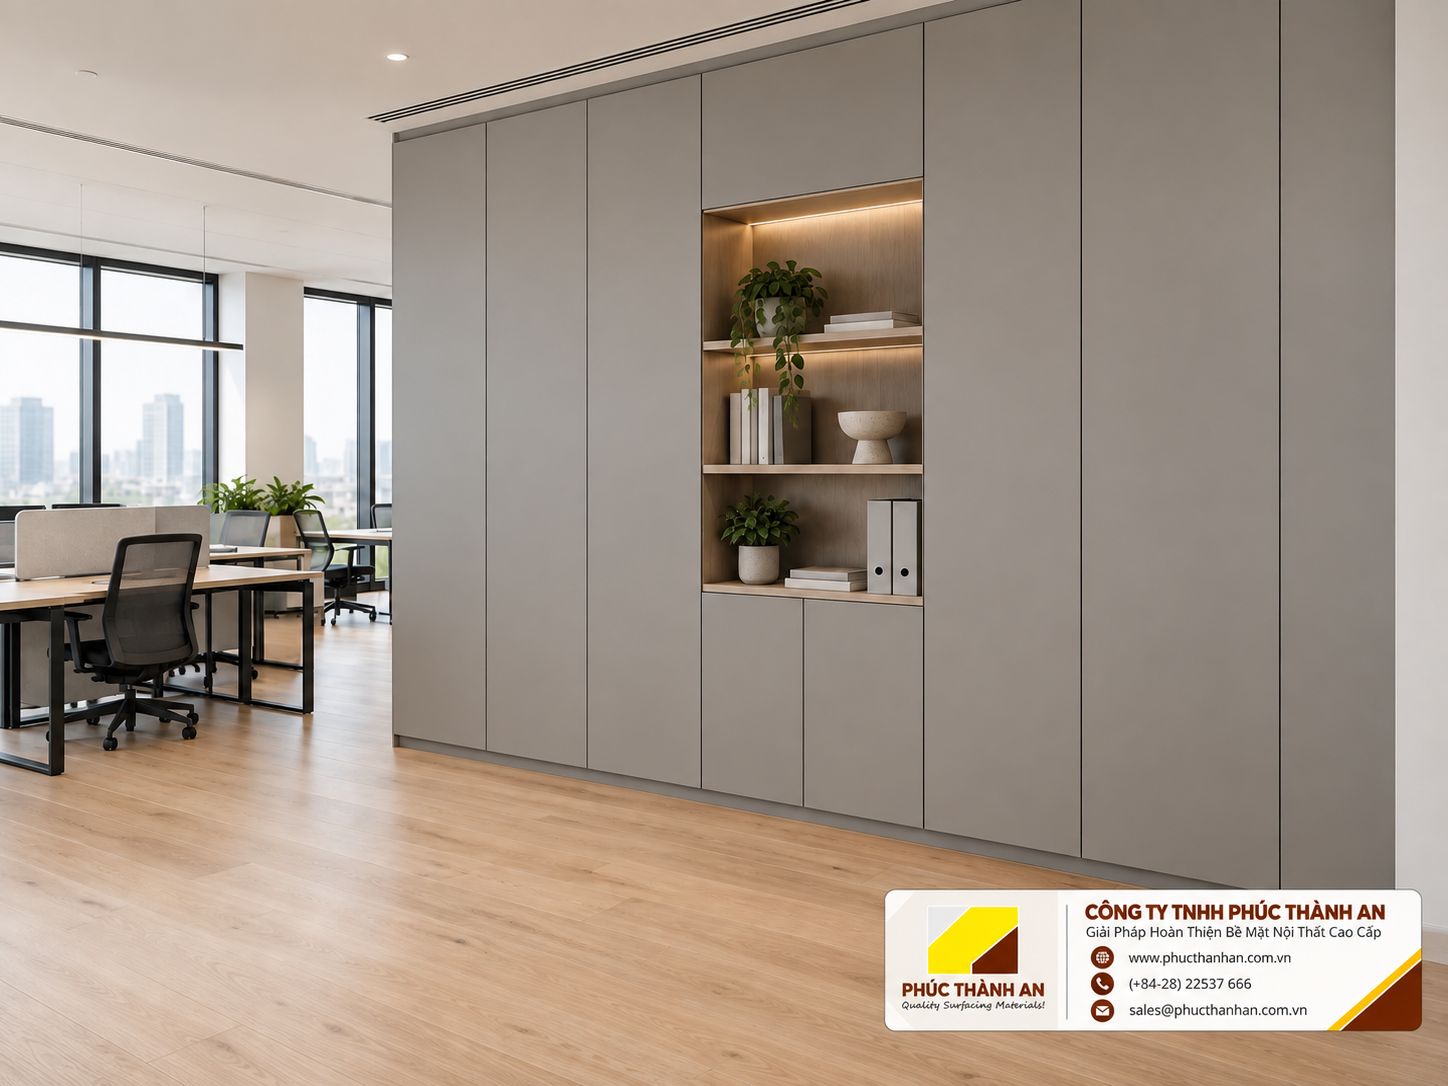
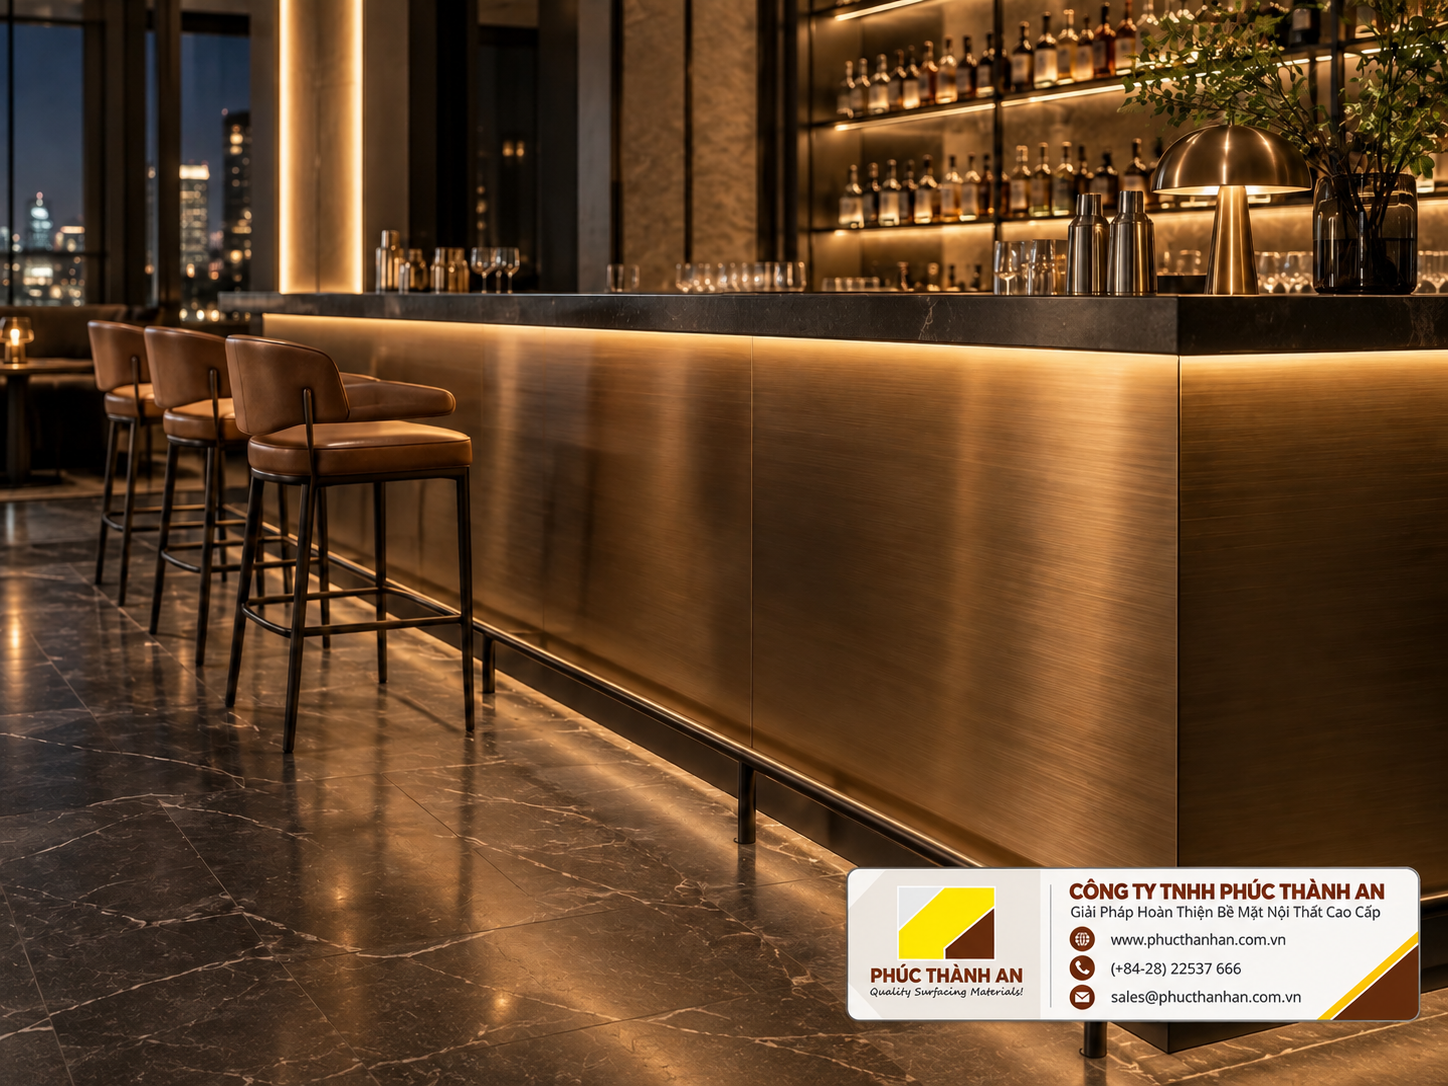
Theo khả năng uốn cong. Dòng thường chỉ dán được trên mặt phẳng. Ngoài ra có dòng uốn cong được, dán liền qua cạnh mà không cần nẹp, tạo ra cạnh bo tròn liền khối cho mặt bàn bếp, mặt bàn đảo và quầy lễ tân.
Phúc Thành An có cung cấp dòng uốn cong được này, uốn được tới bán kính nhỏ nhất R = 6mm, áp dụng trên cốt gỗ công nghiệp thông thường gồm MDF, ván ép và ván dăm. Đây là thông số cần biết ngay từ khâu thiết kế: nếu bản vẽ yêu cầu bo cạnh với bán kính nhỏ hơn 6mm thì phải đổi phương án cạnh, không phải đổi mã vân. Đặt nhầm dòng thường cho hạng mục cần bo cong sẽ dẫn tới nứt gãy ngay khi uốn.
Theo độ bóng bề mặt. Bề mặt mờ và bề mặt sần chống bám vân tay tốt hơn, phù hợp mặt bàn và cánh tủ tần suất chạm cao. Bề mặt bóng gương cho chiều sâu màu và độ phản chiếu đẹp hơn, nhưng lộ dấu vân tay và vết xước nhẹ rõ hơn nhiều, nên hợp mặt đứng và hạng mục trang trí hơn là mặt bàn.
Ưu điểm
Nhược điểm cần biết trước khi chọn
Nắm được ưu điểm và giới hạn rồi, câu hỏi tiếp theo thường là laminate khác gì so với những vật liệu phủ hay bị nhầm với nó.
Bốn vật liệu này đều là bề mặt phủ cho cốt gỗ công nghiệp nên hay bị gọi lẫn, nhưng khác nhau ở cấu tạo và mức ứng dụng.
| Tiêu chí | Laminate (HPL) | Melamine (MFC) | Veneer | Acrylic |
|---|---|---|---|---|
| Cấu tạo | Nhiều lớp giấy ép ở ≥ 120°C và ≥ 5 MPa, thành tấm rời rồi dán lên cốt | Một lớp giấy tẩm keo ép trực tiếp lên cốt ở áp suất thấp | Lớp gỗ tự nhiên lạng mỏng dán lên cốt | Tấm nhựa acrylic phủ bề mặt, thường bóng gương |
| Độ dày lớp phủ | 0,7mm | Chỉ một lớp giấy tẩm keo, mỏng hơn laminate nhiều lần | Tùy độ dày lạng, thường rất mỏng | Khoảng 1mm |
| Chống trầy, chịu va đập | Cao nhất trong bốn loại | Thấp hơn rõ rệt | Thấp, dễ trầy vì là gỗ thật | Bề mặt bóng dễ lộ xước dăm |
| Vẻ ngoài | Vân in, mẫu rộng nhất, có cả bề mặt sần theo vân | Vân in, mẫu rộng, chi phí thấp | Vân gỗ thật, mỗi tấm là duy nhất | Màu trơn bóng sâu, ít vân |
| Sửa chữa khi hỏng | Thay cả mảng | Thay cả mảng | Có thể chà và phủ lại | Đánh bóng lại được phần nào |
| Mức chi phí | Trung bình đến cao | Thấp nhất | Cao, tùy loại gỗ | Trung bình đến cao |
| Phù hợp nhất | Hạng mục dùng nhiều, chạm nhiều: mặt bàn bếp, quầy lễ tân, vách khu công cộng | Hạng mục ngân sách vừa, tần suất dùng thấp: tủ áo, kệ trong phòng | Hạng mục cần vẻ tự nhiên thật, ngân sách cao | Cánh tủ bếp mặt đứng cần độ bóng cao |
Bảng này dùng để chọn đúng vật liệu theo nhu cầu, không dùng để xếp hạng vật liệu nào tốt hơn. Mỗi hạng mục có bài toán ngân sách và độ bền riêng.
Đây là phần quyết định hạng mục có bền hay không, và cũng là chỗ hay chọn sai nhất. Cùng một mẫu vân có thể đi với nhiều loại cốt nền khác nhau. Chọn theo vân thì đẹp, chọn theo vị trí thì bền.
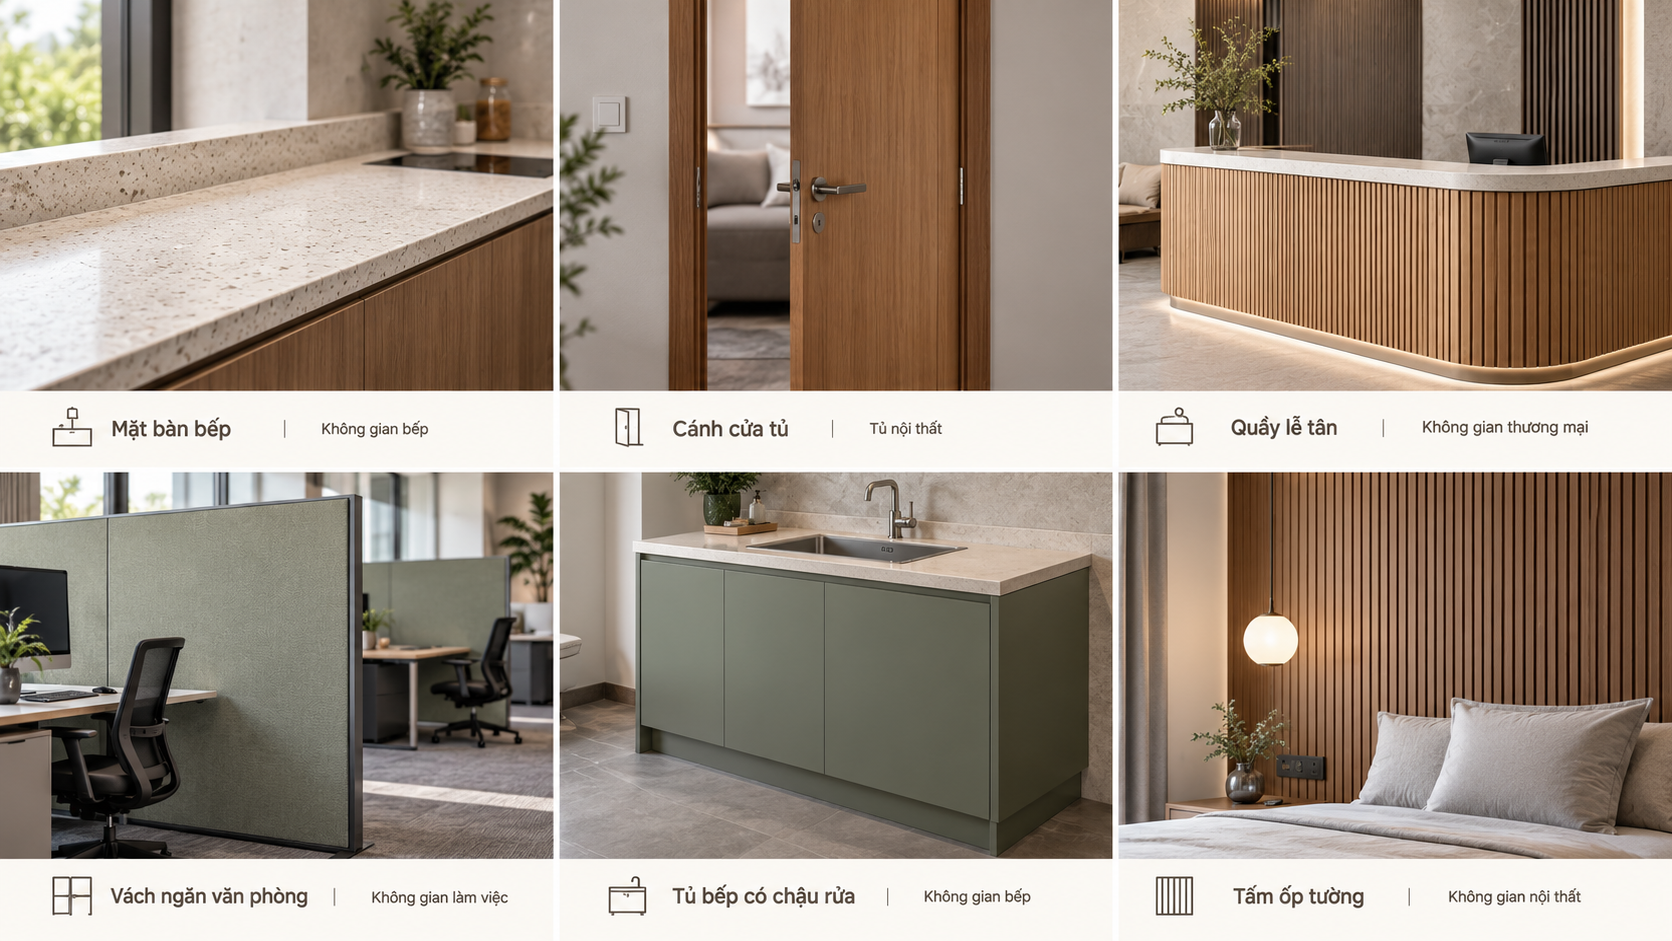
| Vị trí | Yêu cầu chính | Chọn cốt nền | Chọn bề mặt và cách xử lý |
| Mặt bàn bếp, mặt bàn đảo | Chịu va đập, chịu nhiệt khô, chịu ẩm ở cạnh | Cốt chống ẩm, dày đủ để không võng theo nhịp đỡ | Bề mặt mờ hoặc sần, xử lý cạnh kín toàn bộ. Muốn cạnh bo tròn liền khối thì dùng dòng uốn cong được |
| Cánh tủ bếp, cánh tủ áo | Ổn định kích thước, chống cong vênh | Cốt chống ẩm cho khu bếp | Bắt buộc dán tấm mặt hậu (Backer) cân bằng hai mặt |
| Quầy lễ tân, quầy bar | Chịu va chạm liên tục, cạnh bo cong | Cốt dày, đặc, chịu lực | Dùng dòng uốn cong được ở phần cạnh bo tròn, bán kính không nhỏ hơn 6mm |
| Vách ngăn văn phòng, mặt dựng | Đồng bộ concept, diện tích lớn | Cốt thường là đủ nếu khô ráo | Ưu tiên màu trơn hoặc vân vải, dán hai mặt nếu vách hai mặt lộ |
| Khu vực ẩm quanh bồn rửa | Chống thấm ở mối nối | Bắt buộc cốt chống ẩm | Hạn chế mối nối, bơm keo kín cạnh |
| Hành lang, sảnh khách sạn, khu công cộng | Tiêu chuẩn phòng cháy, chịu mài mòn | Theo yêu cầu phòng cháy của công trình | Dòng chống cháy đúng cấp, bề mặt chống trầy cấp cao |
| Phòng thí nghiệm, khu y tế | Kháng hóa chất, dễ khử khuẩn | Cốt theo thiết kế hệ | Dòng kháng hóa chất chuyên dụng, bề mặt nhẵn không bám bẩn |
Riêng nhóm vách ngăn khu vệ sinh và nội thất công cộng, khi yêu cầu chịu lực và chịu ẩm vượt quá khả năng của laminate dán cốt gỗ, giải pháp phù hợp hơn là tấm compact nguyên khối. Với mặt bàn liền khối không mối nối và có thể mài phục hồi, xem thêm vật liệu solid surface.
Bảng trên trả lời câu hỏi chọn dòng nào. Cần tư vấn độ dày cụ thể, loại keo và cách xử lý cạnh cho đúng hạng mục công trình của mình, đội kỹ thuật Phúc Thành An hỗ trợ trực tiếp theo bản vẽ.
Phần này đúc từ những tình huống Phúc Thành An thường được gọi hỗ trợ sau khi công trình đã thi công xong. Hầu hết đều tránh được ngay từ khâu chọn vật liệu.
1. Dán một mặt, bỏ tấm mặt hậu (Backer). Đây là lỗi gây hỏng nhiều nhất. Laminate co giãn theo độ ẩm môi trường. Nếu chỉ dán một mặt của cánh tủ, mặt có laminate và mặt không có laminate co giãn khác nhau, cánh sẽ cong dần sau vài tháng. Cách tránh là luôn dán tấm mặt hậu (Backer) ở mặt còn lại để cân bằng ứng suất hai mặt.
2. Dán ngay khi tấm vừa chuyển tới, hoặc lưu kho sai cách. Tấm laminate và cốt gỗ cần thời gian cân bằng độ ẩm với môi trường nơi sẽ lắp đặt trước khi dán. Khuyến cáo chung của ngành là lưu tấm trong điều kiện phòng bình thường, nhiệt độ khoảng 18 đến 25°C và độ ẩm tương đối 50 đến 65%, đặt nằm ngang trên mặt phẳng và có tấm đè lên trên. Dán khi tấm còn chênh độ ẩm với cốt, hoặc dựng đứng tấm tựa tường nhiều ngày, sẽ dẫn tới bong mí hoặc gợn sóng về sau.
3. Chọn sai cốt nền cho vị trí. Đây là chỗ hay bị bỏ qua nhất, vì mọi người chú ý vào mẫu vân của tấm laminate mà quên phần nằm bên dưới. Tấm laminate cùng độ dày, nhưng cốt gỗ bên dưới thì phải chọn theo hạng mục: khu bếp và khu quanh bồn rửa cần cốt chống ẩm, mặt bàn chịu tải cần cốt đủ dày để không võng theo nhịp đỡ. Dùng cốt thường ở khu ẩm thì tấm laminate còn nguyên mà cốt bên dưới đã ngậm nước và phồng. Khi đặt hàng, nói rõ vị trí sử dụng chứ không chỉ nói mã vân.
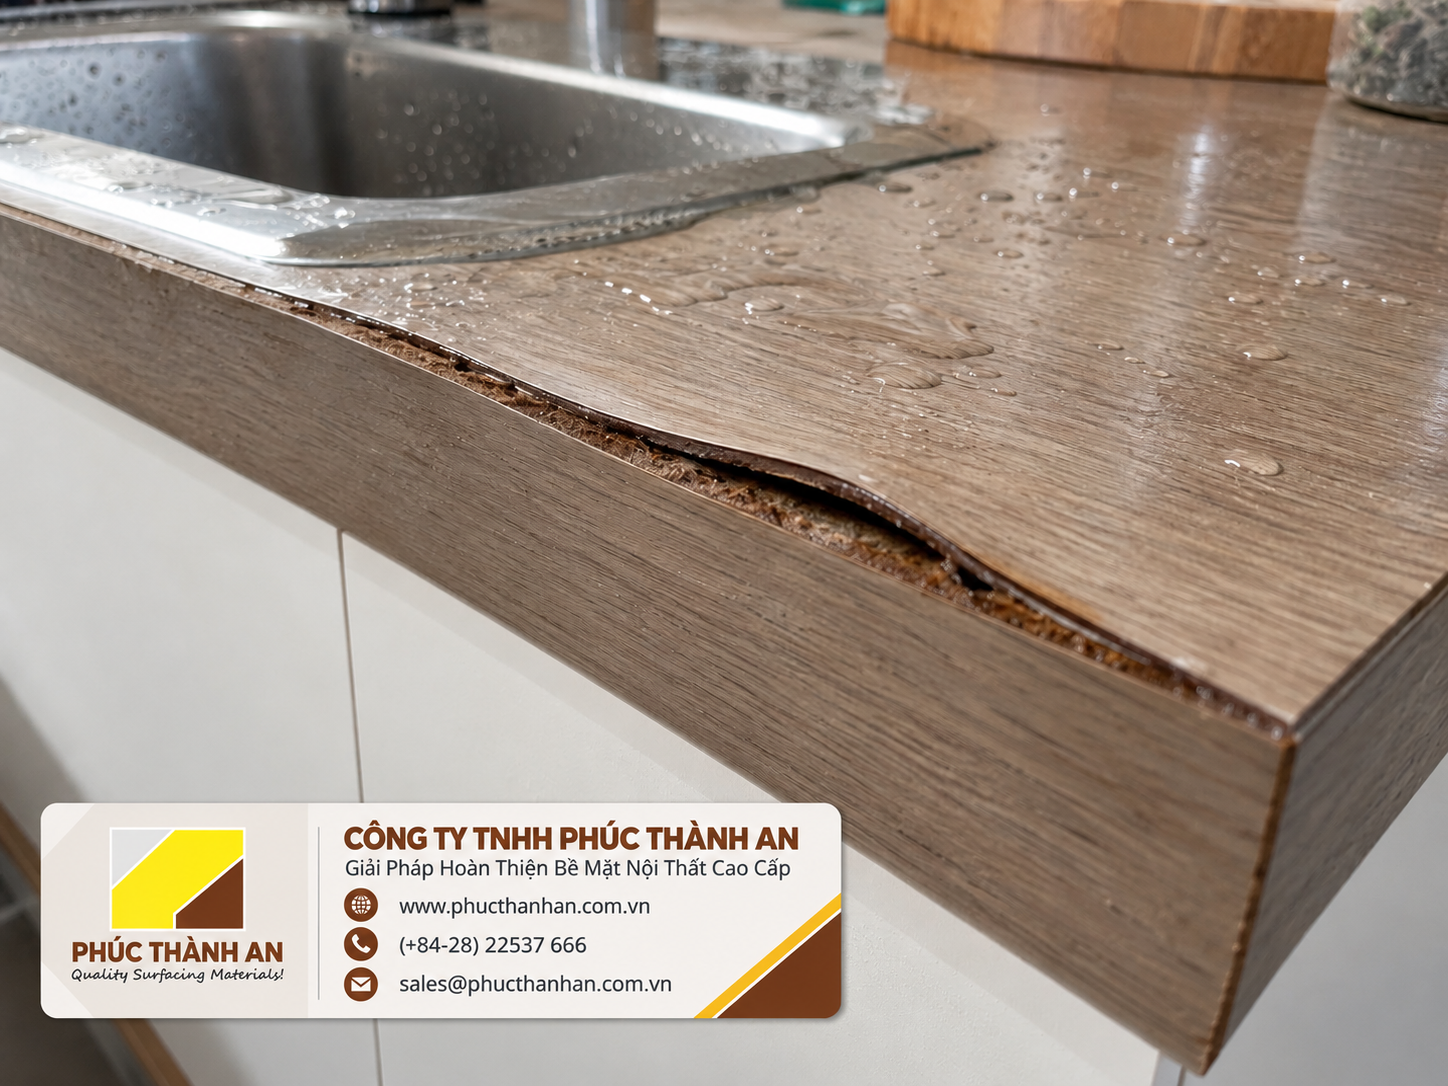
4. Xử lý cạnh sơ sài ở khu vực ướt. Bề mặt laminate chịu ẩm tốt nhưng cạnh cắt là lõi giấy hở. Ở khu vực quanh bồn rửa, cạnh không được dán kín và bơm keo sẽ hút ẩm dần, làm phồng mép trong khi mặt tấm vẫn còn nguyên vẹn.
5. Khoét góc trong vuông sắc. Ở các vị trí khoét như hố bếp hoặc chỗ đặt chậu, góc trong vuông sắc là điểm tập trung ứng suất và dễ phát sinh vết nứt chân chim kéo dài. Cách tránh là bo tròn góc trong thay vì để góc vuông. Lưu ý đây là bán kính khoét góc trong, khác với bán kính uốn cạnh nêu ở mục phân loại, hai thông số này không dùng lẫn cho nhau.
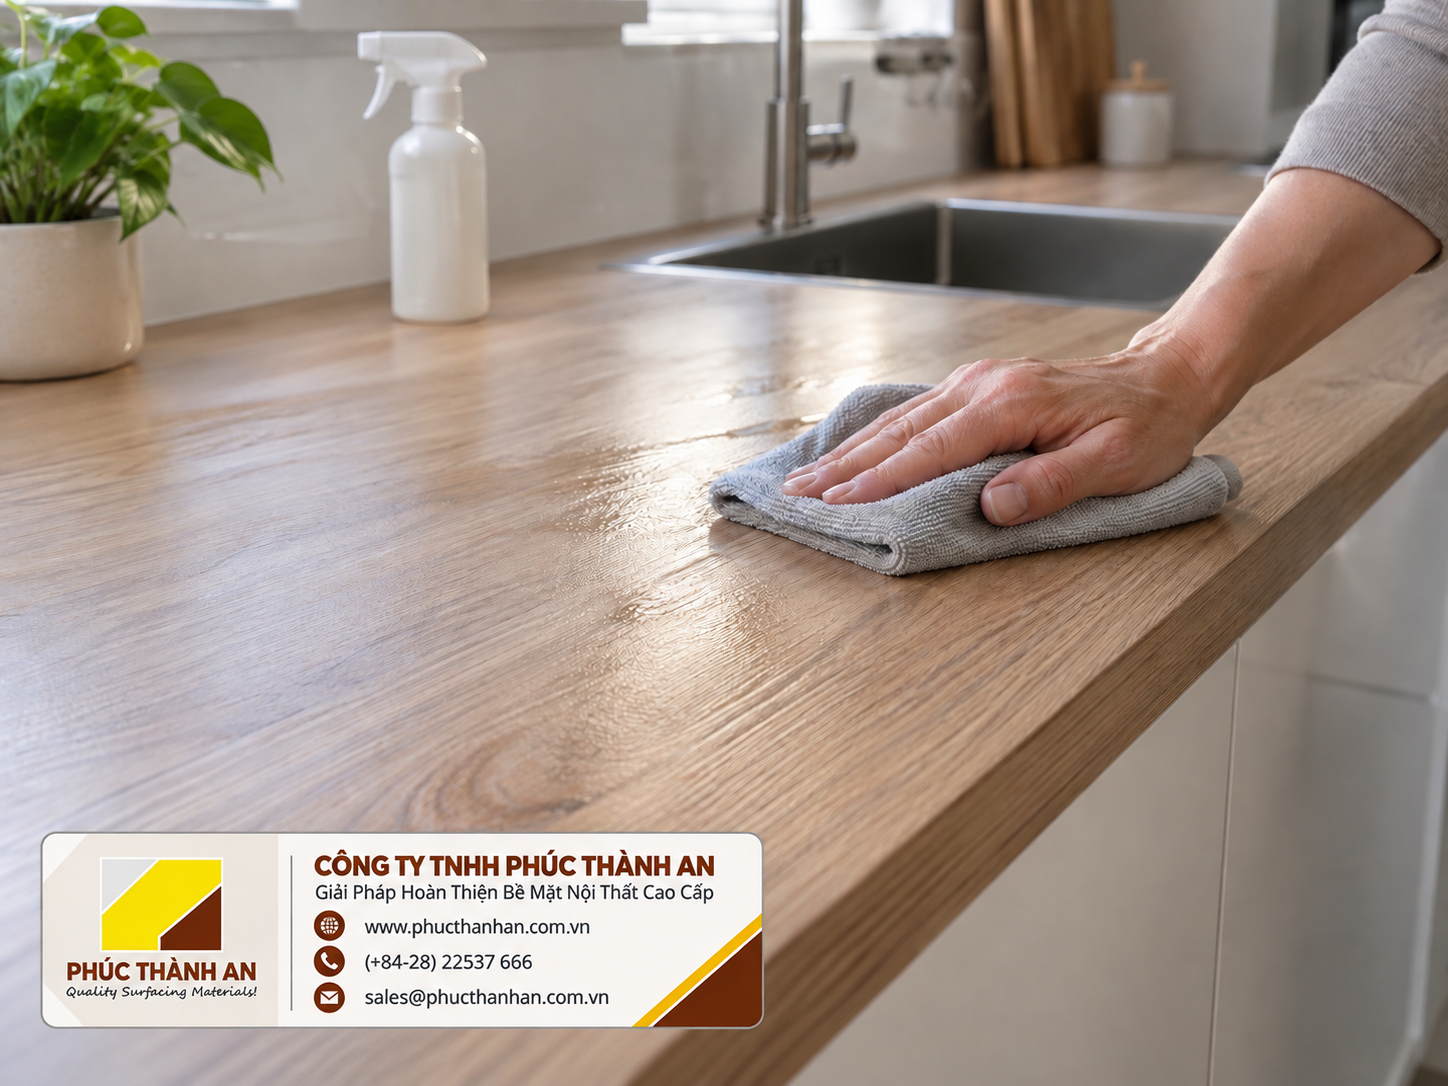
Lau bề mặt bằng khăn mềm với dung dịch tẩy rửa trung tính. Tránh hóa chất có tính ăn mòn mạnh, bột chà nhám và miếng cọ kim loại, vì chúng làm mờ lớp overlay và khiến bề mặt bám bẩn nhanh hơn về sau. Với vết bẩn cứng đầu, để dung dịch thấm vài phút rồi lau, không chà mạnh.
Với các cạnh dán, kiểm tra định kỳ để phát hiện sớm dấu hiệu hở mí, nhất là ở khu vực gần nguồn nước. Xử lý sớm một đường keo rẻ hơn rất nhiều so với thay cả mảng sau khi lõi đã ngấm ẩm. Không đặt trực tiếp nồi nóng lên bề mặt và không dùng mặt bàn laminate làm thớt cắt.
Đội ngũ kỹ thuật Phúc Thành An hỗ trợ hướng dẫn xử lý cạnh và bảo trì phù hợp theo từng hạng mục khi bàn giao vật liệu. Toàn bộ mã vân đều có mẫu thật để đối chiếu trước khi chốt. Xem thêm các công trình đã dùng laminate để hình dung cách phối vật liệu theo từng loại không gian
Laminate gồm nhiều lớp giấy ép ở nhiệt độ từ 120°C và áp suất từ 5 MPa trở lên, thành một tấm rời rồi mới dán lên cốt gỗ. Melamine chỉ có một lớp giấy tẩm keo ép trực tiếp lên bề mặt ván ở áp suất thấp. Lớp phủ của laminate dày hơn nhiều lần nên chịu va đập và chống trầy tốt hơn hẳn, phù hợp hạng mục dùng tần suất cao như mặt bàn bếp hay quầy lễ tân.
Không. Gỗ laminate và ván laminate là cách gọi quen của thị trường cho tấm ván công nghiệp đã phủ laminate, bản thân laminate không phải gỗ mà là lớp giấy ép dán lên cốt gỗ. Kính laminate lại là vật liệu khác hẳn, đó là kính dán an toàn nhiều lớp, không liên quan tới tấm phủ bề mặt nội thất. Còn laminated và laminating trong tiếng Anh là động từ chỉ hành động ép lớp, không phải tên một loại vật liệu.
Không hoàn toàn. Bề mặt laminate chống ẩm tốt, nhưng cạnh cắt là lõi giấy hở nên khả năng chống nước của cả hạng mục phụ thuộc vào kỹ thuật xử lý cạnh và mối nối. Với khu vực tiếp xúc nước thường xuyên, cần dùng cốt chống ẩm, hạn chế mối nối và bơm keo kín toàn bộ cạnh.
Không có một con số chung cho mọi hạng mục. Tuổi thọ bề mặt phụ thuộc ba yếu tố: chọn đúng dòng theo vị trí sử dụng, chất lượng thi công cạnh và mối nối, và điều kiện sử dụng thực tế. Cùng một mẫu vân, hạng mục dùng cốt chống ẩm và xử lý cạnh kín ở khu bếp bền hơn hẳn hạng mục dùng cốt thường với cạnh hở. Chọn đúng dòng ngay từ đầu là yếu tố quyết định nhiều nhất.
Hai thứ này không cùng hạng mục nên không thay thế được cho nhau. MDF là cốt gỗ công nghiệp, phần thân chịu lực bên trong. Laminate là lớp phủ bề mặt dán lên cốt đó. Một cánh tủ thường có cả hai: cốt MDF bên trong và laminate phủ ngoài. Câu hỏi đúng không phải chọn laminate hay MDF, mà là chọn loại cốt nào và phủ bề mặt gì lên cốt đó.
Chia sẻ:


Đội ngũ Phúc Thành An tổng hợp và biên soạn các nội dung về vật liệu bề mặt, xu hướng thiết kế và giải pháp ứng dụng trong nội thất, ngoại thất và công trình hiện đại. Với kinh nghiệm trong lĩnh vực phân phối vật liệu cao cấp, chúng tôi mong muốn mang đến thông tin hữu ích giúp kiến trúc sư, nhà thầu, chủ đầu tư và khách hàng dự án lựa chọn vật liệu phù hợp hơn cho từng không gian.


 Mục lục

Cập nhật các bộ sưu tập vật liệu mới nhất từ Wilsonart, Krion, Maica và LX Hausys để nhận hỗ trợ quá trình tư vấn, thiết kế và thi công.

Wilsonart Physurf là laminate chống tĩnh điện (ESD) cho mặt bàn phòng điện tử, phòng đo lường và trung tâm…

Wilsonart Markerboard Laminate là bề mặt viết marker (dry-erase) tích hợp vào tường, vách, hệ tủ cho phòng họp, lớp…

Wilsonart Fire-Rated Laminate đạt chuẩn chống cháy lan Class A/Class I theo ASTM E-84, cho nội thất công trình có…

Wilsonart Solicor là laminate lõi đồng màu, giúp mép cạnh liền màu, không lộ đường chỉ sẫm như laminate thường.…

Wilsonart Chemsurf là laminate chống hóa chất cho mặt bàn phòng thí nghiệm, phòng khám và khu tiếp xúc hóa…

Wilsonart AEON giúp bề mặt laminate chống trầy xước và mài mòn tốt hơn cho quầy, bàn và nội thất…
 Zalo
 Messenger
 CTL
Zalo
 Hotline
CTL
